
一、两种合作模式的基本特征
在小型预制构件生产领域,施工单位与装备企业的合作主要有两种模式:
模式A:设备销售+客户自有劳务。施工单位采购龙旗智能设备的全自动生产线,自行招聘和管理现场操作人员,负责日常生产运营。设备产权归施工单位所有,项目结束后设备可搬迁至下一项目继续使用。
模式B:设备+劳务一体化分包。龙旗智能设备自带生产线和操作班组,以劳务分包形式承接预制构件生产任务,按构件方量或综合单价与施工单位结算。施工单位无需投入设备资金,也无需自行招聘和管理生产人员。
两种模式各有适用场景,选择的核心在于项目构件总量、工期长度、施工单位自身管理能力和资金状况。
二、投资规模构成对比
(一)模式A的投资构成
模式A下,施工单位的投入主要包括以下方面:
一是生产线主体设备。含数字布料系统、智能振捣台、输送线、自动脱模机构、码垛机器人、AGV转运车等核心模块,是投资的主要组成部分。
二是钢模具。根据项目构件品类(护坡六棱块、水沟盖板、电缆槽、路沿石等)和日产能需求配置相应数量的钢模,模具数量直接影响产能和周转效率。
三是养护系统。含养护窑体、蒸汽发生设备、温湿度控制系统等。
四是信息化系统。含产线监控、数据采集、远程管理等软件平台。
五是场地配套。龙旗产线采用螺栓模块化设计,无需深度土建预埋,但仍需场地硬化、厂房或雨棚、供电供水等基础配套。
六是运输安装调试及人员培训费用。
七是运营期人工成本。全自动产线约需4-6人/班,含设备操作工、辅助工、现场管理等。
综合来看,模式A的前期一次性投入较大,但设备产权归己,可跨项目复用,长期来看单位构件的设备摊销成本较低。
(二)模式B的投资构成
模式B下,施工单位的投入大幅简化:
一是无需投入设备采购资金,设备由龙旗智能设备提供并产权保留。
二是无需自行招聘和管理生产人员,操作班组由龙旗智能设备派驻。
三是需提供满足生产要求的场地(含硬化、供电、供水),以及构件堆放和运输协调。
四是按约定的构件综合单价与龙旗结算,费用随实际产量变动。
模式B的特点是前期几乎无固定资产投入,成本主要随产量变动,适合构件总量不大、工期较短或不希望沉淀固定资产的项目。
三、成本结构与效益平衡点分析
两种模式的成本结构存在本质差异:模式A是"高固定成本+低变动成本",模式B是"低固定成本+高变动成本"。当项目构件产量较小时,模式B的总成本更低;当产量超过某一临界点后,模式A的设备摊销优势开始显现,总成本低于模式B。这个临界点即为效益平衡点。
(一)成本测算逻辑
模式A的年综合成本 = 设备年折旧摊销 + 模具年摊销 + 场地年租金 + 年人工成本 + 年电费蒸汽费 + 年维护费 + 年管理费。
模式B的年综合成本 = 年构件产量 × 劳务综合单价 + 场地配套分摊费用。
其中,设备年折旧摊销按设备总投资除以预计使用年限(或跨项目复用次数)计算;人工成本按当地野外工地工资水平和实际用工人数测算;电费蒸汽费按实际产能和能耗指标估算。
(二)平衡点测算示例
为直观说明,以下以一组假设参数进行测算示例(非实际报价,仅用于说明分析方法):
假设条件:全自动小构线设备及模具总投资约80-120万元(参考区间),按5年折旧、可跨3-5个项目复用;模式A现场配置5人/班,两班制,年人工成本约60-80万元;年电费蒸汽费约15-25万元;年维护管理费约5-10万元。模式B劳务综合单价参考市场水平约为X元/m³(具体单价因地区、构件品类、工程量不同而差异较大,需根据项目实际询价)。
在上述假设下,模式A的年固定成本(折旧+人工+能耗+维护)约为100-140万元,单位变动成本较低;模式B的固定成本接近零,单位变动成本为劳务综合单价。
当模式A的年固定成本 ÷(模式B单价 - 模式A单位变动成本)= 平衡点年产量时,两种模式成本相等。低于此产量选模式B更经济,高于此产量选模式A更经济。具体平衡点数值因上述假设参数不同而变化,需结合项目实际数据测算。
(三)折线图说明
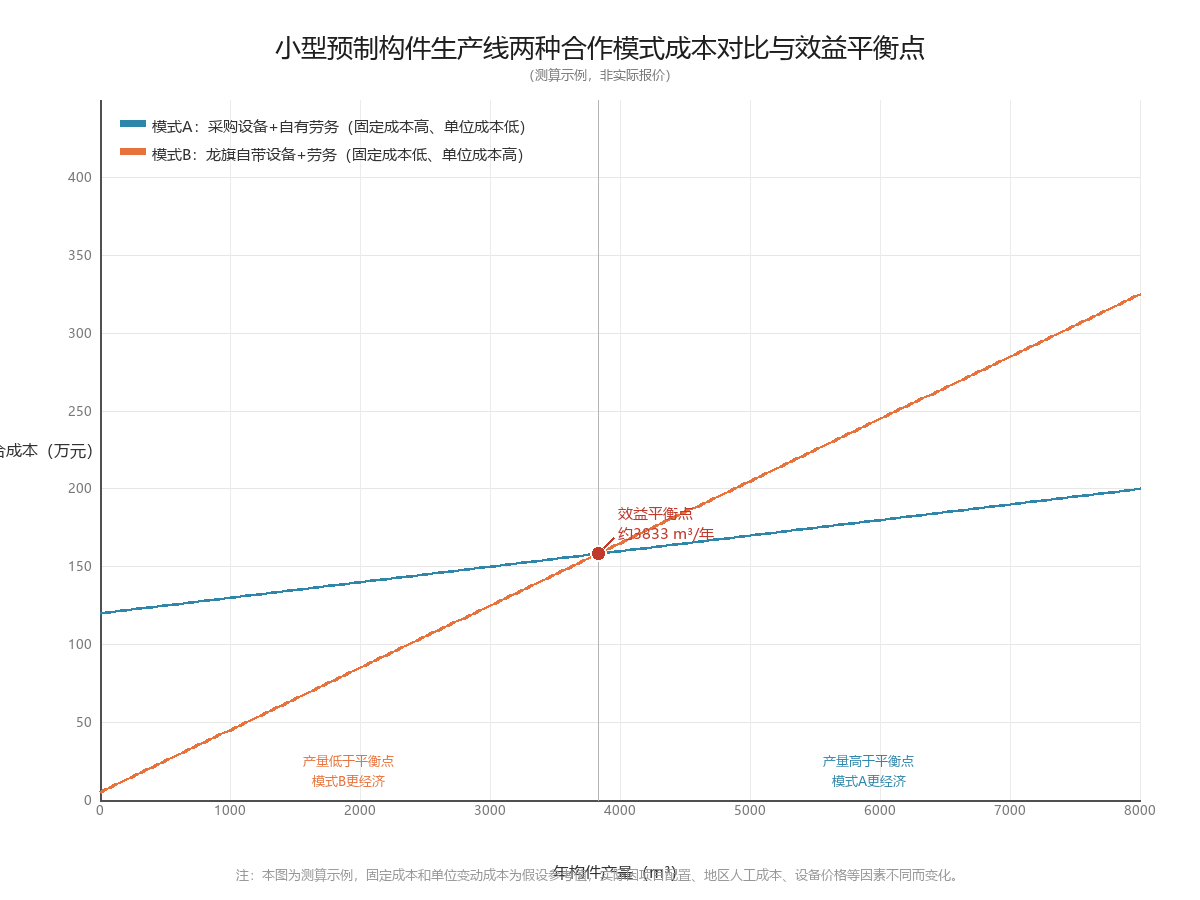
图:两种合作模式成本对比与效益平衡点(测算示例)
本文配套的折线图以年构件产量为横轴、年综合成本为纵轴,展示了两种模式的成本随产量变化的趋势。模式A曲线起点高(固定成本大)但斜率平缓(单位变动成本低);模式B曲线起点低但斜率较陡(单位变动成本高)。两条曲线的交点即为效益平衡点。施工单位可根据项目预计年产量与平衡点的对比,选择更经济的合作模式。四、影响平衡点的关键因素
(一)项目构件总量
构件总量是影响决策的最关键因素。总量越大,模式A的设备摊销越充分,平衡点越容易被突破。对于年构件需求量超过一定规模的大型改扩建项目,采购设备自有劳务通常更经济;对于总量较小的养护或维修项目,劳务分包模式更灵活。
(二)工期长度与设备复用
工期越长,设备在同一项目中运行时间越长,投资回收越充分。更重要的是,龙旗产线的模块化可搬迁设计使设备可跨多个项目复用。如果施工单位后续有持续的项目储备,设备可在多个项目间摊销,大幅降低单项目成本,模式A的优势更加明显。
(三)当地人工成本
人工成本越高的地区,模式A的用工节约效果越明显,平衡点越低。在东部沿海和一线城市周边,野外工地人工成本较高,自动化产线的投资回报周期相对较短;在人工成本较低的西部地区,需要更大的产量规模才能覆盖设备投入。
(四)施工单位管理能力
模式A要求施工单位具备设备管理、人员培训、生产调度的能力。如果施工单位首次使用自动化产线,缺乏操作和维护经验,初期可能面临学习成本和效率损失。模式B由龙旗派驻经验丰富的操作班组,可快速达产,管理风险较低。
(五)资金状况
模式A需要一次性投入设备资金,对施工单位的现金流有一定压力。模式B按产量结算,资金压力小,适合资金紧张或不希望沉淀固定资产的项目。
五、决策建议
综合以上分析,提出以下决策建议:
一是对于构件总量大、工期长、后续有持续项目储备、具备一定设备管理能力的施工单位,建议采用模式A(采购设备+自有劳务),长期综合成本更低,且设备可形成固定资产跨项目复用。
二是对于构件总量较小、工期较短、首次使用自动化产线、或资金较为紧张的项目,建议采用模式B(龙旗自带设备+劳务),降低前期投入和管理风险,快速获得工厂化预制产能。
三是对于介于两者之间的项目,可考虑"先劳务后采购"的过渡方案:先以模式B合作一个项目,验证设备性能和自身管理能力后,再决定是否采购设备转为模式A。
四是无论选择哪种模式,都建议在决策前向龙旗智能设备提供项目具体信息(构件品类清单、预计日产能、工期、场地条件、当地人工成本),由技术团队提供针对性的方案配置和投资回报测算参考。
六、结语
小型预制构件智能生产线的投资决策不是简单的"买不买设备"问题,而是需要结合项目规模、工期、资金、管理能力等多因素综合评估的系统决策。模式A和模式B各有优势,关键在于找到适合自身情况的效益平衡点。龙旗智能设备可根据项目实际情况提供两种模式的灵活合作方案,帮助施工单位以最经济的方式实现预制构件工厂化生产。
免责声明: 本文投资规模、成本数据均为行业参考区间和测算示例,不构成实际报价或投资建议。实际设备价格、劳务单价、成本构成因项目规格、地区、时间、配置不同而存在较大差异,具体以技术方案和正式报价为准。平衡点测算需结合项目实际数据进行,本文仅提供分析方法和思路参考。
上一篇:【中秋快乐】劳务用工变化下的自动化生产意义
下一篇:假期返程路上的智能预制生产线